提硼回流装置如何提升化工生产效率与安全性
在化工、制药及精细化工行业中,硼化合物的应用日益广泛,尤其在催化剂、阻燃剂、医药中间体等生产环节中,硼的回收与再利用已成为企业降本增效的关键节点。而“提硼回流装置”作为一类专门用于硼酸、硼砂或含硼溶液浓缩回用的设备,正在从辅助单元转变为提升整体生产效率与安全性的核心装备。本文将从仪器设备的专业视角,系统解析该装置如何在实际生产线上发挥作用。
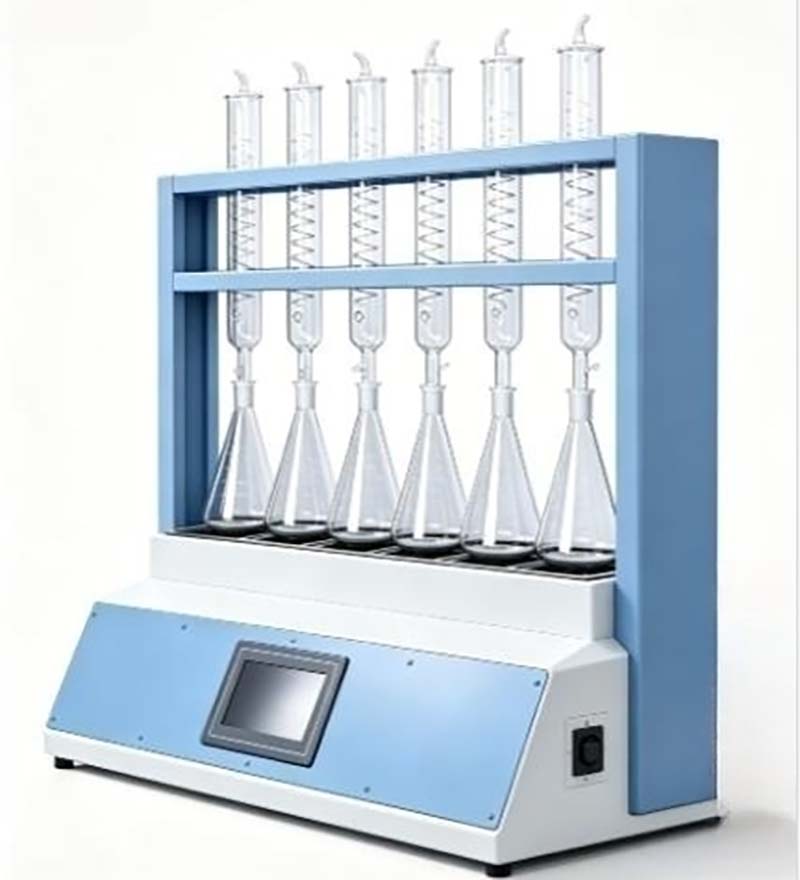
首先,提硼回流装置的核心原理在于“高效传质+精准温控+闭环回流”。传统硼回收多依赖蒸发釜或简单冷凝,存在能耗高、硼损失大、操作波动明显等问题。而现代提硼回流装置通常集成降膜蒸发器、高效冷凝器、回流比控制系统以及硼浓度在线监测模块。当含硼料液进入装置后,通过降膜蒸发使水分快速汽化,硼酸或硼酸盐被浓缩并回流至反应釜或储罐,而蒸汽经冷凝后回用。这一过程使硼的回收率从传统工艺的70%–80%提升至95%以上,直接减少了原料采购频次与废液处理负荷,生产效率因此获得显著提升。
从生产效率角度看,提硼回流装置带来的提升体现在三个维度。第一,连续化操作替代间歇式作业。装置可接入DCS控制系统,实现进料、蒸发、回流、排料的连续循环,单批处理时间缩短30%–50%。第二,热能梯级利用。多数装置配备MVR(机械蒸汽再压缩)或热泵耦合模块,将二次蒸汽压缩升温后重新作为热源,单位蒸汽消耗降低40%–60%,在能源成本高企的背景下,这意味着产能释放不再受制于公用工程瓶颈。第三,硼浓度在线反馈调节。通过电导率或折光率传感器实时监测回流液浓度,自动调节回流比与采出量,避免人工取样滞后造成的批次不合格,产品一致性明显改善。
在安全性方面,提硼回流装置同样具有不可替代的价值。含硼料液在高温浓缩过程中,若局部过热或pH失控,容易引发硼酸盐结晶堵塞、管道超压甚至物料分解。现代装置通过多重设计化解这些风险:其一,采用低温蒸发与真空操作,将料液沸点降至60–80℃,大幅降低热敏性物质分解与暴沸风险;其二,设置回流比安全联锁,当冷凝液温度异常或回流泵故障时,自动切断进料并开启泄压旁路;其三,装置内部与物料接触部分多采用316L不锈钢或硼硅玻璃衬里,耐腐蚀且避免金属离子污染,减少因设备腐蚀导致的泄漏与人身伤害事故。
此外,提硼回流装置在环保与职业健康层面也间接提升了安全性。由于硼回收率提高,外排废水中硼含量显著下降,减轻了后端污水处理压力,降低了因硼超标排放引发的环保处罚与社区纠纷。同时,闭环回流减少了操作人员直接接触高温含硼料液的机会,配合装置外壳的保温隔热与泄漏检测报警,现场作业风险被进一步压缩。
值得注意的是,提硼回流装置的选型与工艺匹配至关重要。对于高粘度或含固量较高的料液,应优先选择带强制循环的降膜+刮板组合结构;对于要求高纯度硼回收的电子级或医药级场景,则需配置多级冷凝与在线过滤模块。企业应在前期通过小试或中试确定蒸发温度、回流比、真空度等关键参数,再放大至生产型装置。否则,盲目追求处理量而忽视物料特性,反而可能导致结垢、堵塞与效率衰减。
综上所述,提硼回流装置并非简单的浓缩回收设备,而是融合了传热传质、自动控制与安全联锁的集成化系统。它通过提高硼回收率、缩短批次周期、降低能耗与人为干预,直接拉动了化工生产的效率曲线;同时借助低温真空、在线监测与多重安全设计,有效控制了热失控、泄漏与环保风险。对于希望实现绿色化、连续化、智能化生产的化工企业而言,合理配置提硼回流装置,是一项兼具经济回报与安全底线的务实选择。
以上就是《提硼回流装置如何提升化工生产效率与安全性》的全部内容,北京爱科仪器设备科技有限公司坚守匠心制造,持续迭代旋转蒸发仪系列、蒸馏仪系列、水质监测设备、真空控制设备等实验室前处理与环保成套设备,以稳定性能、完善售后服务全国检测机构、高校科研、环保企事业单位。我们期待与各界客户、经销商携手合作,一站式解决样品前处理与环境监测设备需求,互利共赢,共促检测行业高质量发展。欢迎联系010-69556058!